Casi di studio
13/10/2026
In una fusione in alluminio, una filettatura fuori standard può mettere a rischio non solo il singolo componente, ma la stabilità dell’intera produzione. In questo case study raccontiamo come, partendo da una non conformità su un filetto M6, abbiamo agito su geometria del foro, lavorazioni meccaniche e utensili per rendere il processo più stabile, controllabile e ripetibile.
Una verifica ha evidenziato una criticità nella realizzazione di un filetto: l’altezza indicata nel disegno del cliente risultava fuori standard e i parametri di filettatura non erano coerenti con quelli previsti.
Per il cliente, il rischio non riguardava soltanto la conformità del singolo componente, ma anche la stabilità della produzione e la ripetibilità del risultato nel tempo.
Il componente prevedeva un filetto M6 con una lunghezza richiesta a disegno di 18 mm. Il controllo sul pezzo aveva invece rilevato una lunghezza effettiva di 16 mm, determinando la non conformità.
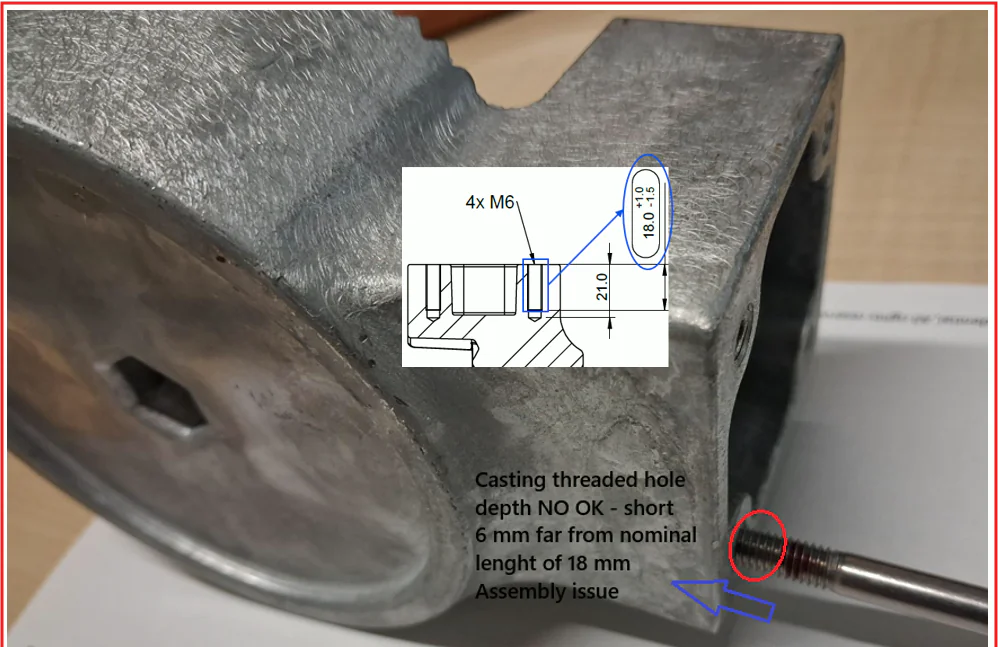
L’approfondimento tecnico ha evidenziato un elemento importante: per questa lavorazione il riferimento standard è di circa 15 mm, mentre il disegno richiedeva di raggiungere 18 mm, quindi 3 mm oltre lo standard.
A rendere ancora più critica la lavorazione contribuiva la conicità del foro derivante dal processo di fusione. Questa geometria comportava due criticità contrapposte:
Il margine di regolazione del processo risultava quindi molto limitato: intervenire per correggere una condizione poteva compromettere l’altra.
Non si trattava più soltanto di recuperare 2 mm di filetto, ma di individuare una soluzione capace di rendere l’intera lavorazione più stabile, controllabile e ripetibile.
Il nostro team ha analizzato l’intero processo produttivo per individuare le cause dell’esigenza tecnica e valutare le condizioni che potevano compromettere l’affidabilità della lavorazione.
L’analisi ha coinvolto:
Questo approccio ha permesso di superare la semplice correzione del difetto e di intervenire sulle condizioni che lo avevano generato.
In collaborazione con il cliente, abbiamo sviluppato una soluzione tecnica più robusta, intervenendo sulla geometria del foro, sulle modalità di lavorazione e sugli utensili utilizzati.
La proposta ha previsto uno scarico iniziale non filettato di 5 mm, portando la parte effettivamente filettata da 18 a 13 mm, entro valori più coerenti con gli standard di lavorazione. Questa soluzione, essendo allineata agli standard di tenuta, garantisce la massima tenuta della vite sulla fusione.
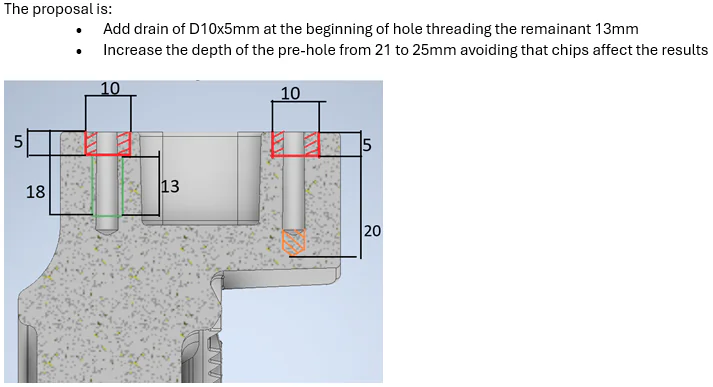
È stato inoltre previsto l’aumento della profondità complessiva del foro da 21 a 25 mm, per favorire la corretta evacuazione del truciolo durante la lavorazione.
L’obiettivo era garantire non solo la conformità del componente, ma anche:
L’esigenza tecnica riscontrata è diventata un’opportunità per rendere il processo più solido e prevedibile.
Il risultato non è stato soltanto risolvere un problema specifico, ma creare condizioni produttive più affidabili, capaci di sostenere la qualità nel tempo e di ridurre il rischio di interruzioni, rilavorazioni e ulteriori verifiche. Scopri come garantiamo la qualità lungo tutta la filiera nella pagina Qualità e leggi come lavoriamo con il controllo dimensionale CMM.
Ogni esigenza tecnica rappresenta un’occasione per comprendere meglio il processo e renderlo più efficace.
Per questo non ci limitiamo a correggere ciò che non funziona: analizziamo le cause, lavoriamo insieme al cliente e trasformiamo ogni esperienza in un miglioramento concreto.
Ogni esigenza tecnica deve lasciare dietro di sé un processo più stabile, affidabile e performante di quello che abbiamo trovato.
Hai un disegno con filettature o geometrie critiche su una fusione in alluminio? Parlane con i nostri tecnici: valuteremo insieme la soluzione più affidabile per il tuo componente.
