Fallstudien
13/10/2026
Im Aluminiumguss kann ein Gewinde außerhalb der Standardwerte nicht nur ein einzelnes Bauteil, sondern die Stabilität der gesamten Produktion gefährden. In dieser Fallstudie zeigen wir, wie wir ausgehend von einer Nichtkonformität an einem M6-Gewinde Bohrungsgeometrie, mechanische Bearbeitung und Werkzeugeinsatz optimiert haben, um den Prozess stabiler, kontrollierbarer und reproduzierbarer zu machen.
Bei einer Prüfung wurde eine kritische Abweichung bei der Herstellung eines Gewindes festgestellt: Die in der Kundenzeichnung vorgegebene Gewindelänge lag außerhalb der üblichen Standardwerte und stellte erhöhte Anforderungen an den Fertigungsprozess.
Für den Kunden bestand das Risiko nicht nur in der Konformität des einzelnen Bauteils, sondern auch in der Prozessstabilität und der langfristigen Wiederholgenauigkeit der Produktion.
Das Bauteil erforderte ein M6-Gewinde mit einer in der Zeichnung vorgegebenen Gewindelänge von 18 mm. Bei der Prüfung des Bauteils wurde jedoch eine tatsächliche Gewindelänge von 16 mm gemessen, was zu einer Nichtkonformität führte.
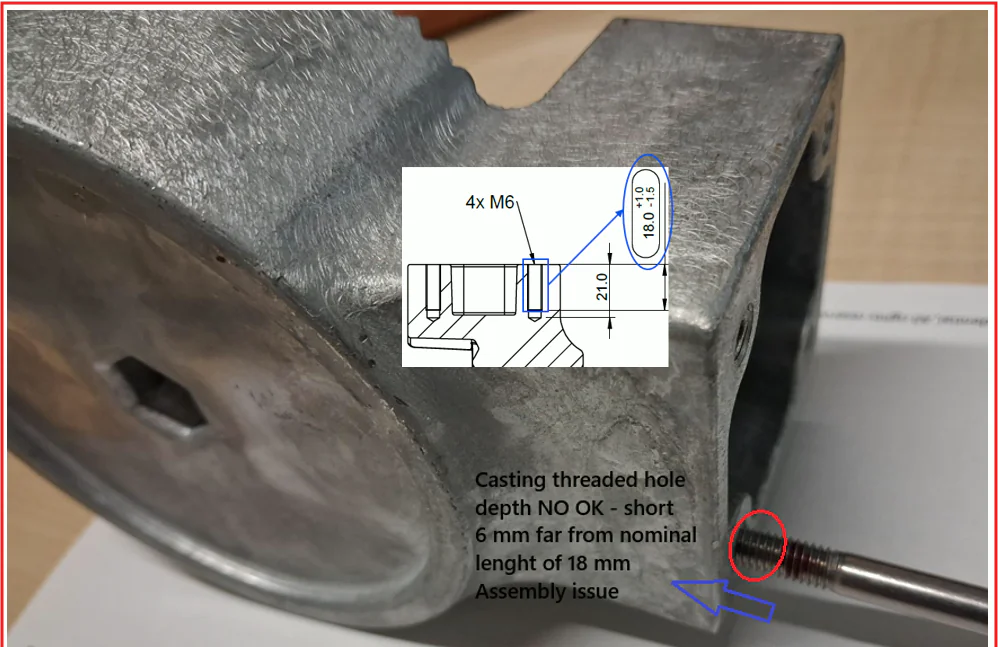
Die weitere technische Analyse zeigte einen wichtigen Aspekt: Für diese Art der Bearbeitung liegt der übliche Standardwert bei etwa 15 mm, während die Zeichnung 18 mm – also 3 mm über dem Standardwert – erforderte.
Zusätzlich wurde die Bearbeitung durch die aus dem Gießprozess resultierende konische Geometrie der Bohrung erschwert. Diese Geometrie führte zu zwei gegensätzlichen technischen Herausforderungen:
Der verfügbare Einstellbereich des Prozesses war daher äußerst begrenzt: Die Korrektur einer Bedingung konnte sich negativ auf die andere auswirken.
Es ging somit nicht mehr nur darum, 2 mm Gewindelänge zurückzugewinnen, sondern eine Lösung zu entwickeln, die den gesamten Bearbeitungsprozess stabiler, kontrollierbarer und reproduzierbarer macht.
Unser Team analysierte den gesamten Produktionsprozess, um die Ursachen dieser technischen Anforderung zu verstehen und die Bedingungen zu identifizieren, die die Zuverlässigkeit der Bearbeitung beeinträchtigen konnten.
Die Analyse umfasste:
Dieser Ansatz ermöglichte es uns, über die reine Korrektur der Abweichung hinauszugehen und gezielt auf die Bedingungen einzuwirken, die sie verursacht hatten.
In enger Zusammenarbeit mit dem Kunden entwickelten wir eine robustere technische Lösung und optimierten dabei die Bohrungsgeometrie, die Bearbeitungsmethoden und den Werkzeugeinsatz.
Die vorgeschlagene Lösung sah einen 5 mm langen, gewindefreien Freistich am Bohrungsanfang vor. Dadurch wurde der tatsächlich zu fertigende Gewindebereich von 18 mm auf 13 mm reduziert und auf einen Wert gebracht, der besser mit den üblichen Bearbeitungsstandards übereinstimmt.
Durch die Anpassung an die entsprechenden Anforderungen an die Gewindeeingriffslänge wird gleichzeitig eine zuverlässige Verbindung zwischen Schraube und Gussteil gewährleistet.
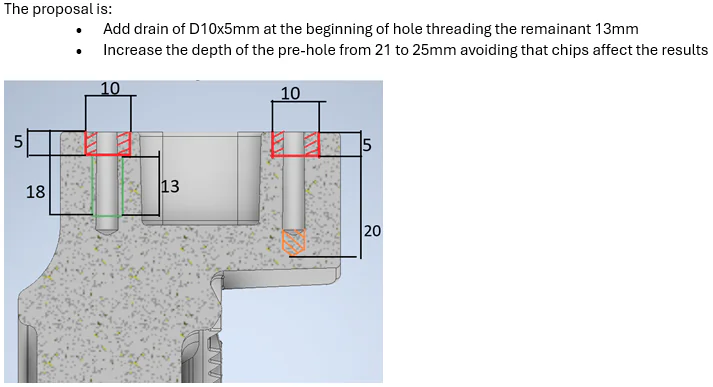
Zusätzlich wurde die Gesamttiefe der Bohrung von 21 mm auf 25 mm erhöht, um während der Bearbeitung eine bessere Spanabfuhr zu ermöglichen.
Ziel war es, nicht nur die Konformität des Bauteils sicherzustellen, sondern gleichzeitig:
Die erkannte technische Anforderung wurde zu einer Gelegenheit, den gesamten Prozess robuster und vorhersehbarer zu gestalten.
Das Ergebnis war nicht nur die Lösung eines einzelnen Problems. Vielmehr wurden zuverlässigere Produktionsbedingungen geschaffen, die langfristig eine konstante Qualität unterstützen und gleichzeitig das Risiko von Produktionsunterbrechungen, Nacharbeiten und zusätzlichen Prüfungen reduzieren. Erfahren Sie auf unserer Seite Qualität, wie wir Qualität entlang der gesamten Prozesskette sicherstellen, und lesen Sie mehr über unsere CMM-Maßprüfung.
Jede technische Anforderung bietet uns die Möglichkeit, einen Prozess noch besser zu verstehen und gezielt weiterzuentwickeln.
Deshalb beschränken wir uns nicht darauf, Abweichungen zu korrigieren: Wir analysieren ihre Ursachen, arbeiten gemeinsam mit unseren Kunden an der optimalen Lösung und nutzen jede Erfahrung für konkrete Verbesserungen.
Unser Anspruch ist, dass jede technische Anforderung zu einem stabileren, zuverlässigeren und leistungsfähigeren Prozess führt als zuvor.
Haben Sie eine Zeichnung mit kritischen Gewinden oder Bohrungsgeometrien an einem Aluminiumgussteil? Sprechen Sie mit unseren Technikern: Gemeinsam finden wir die zuverlässigste Lösung für Ihr Bauteil.
